Industrielle Fertigung
KI-Systeme für die Fertigung, die Fabrikbedingungen überstehen, sich in bestehende OT-Infrastruktur integrieren und über die Pilotlinie hinaus skalieren.
KI in der Fertigung scheitert selten am Algorithmus. Sie scheitert an der Integrationsebene – dem Punkt, an dem saubere, kontextualisierte Daten aus einem rund um die Uhr laufenden Steuerungsnetz ein Modell erreichen müssen, ohne die Linie zu stören. Unser Ansatz besteht darin, Fertigungs-KI zu entwickeln, die Fabrikbedingungen übersteht, sich in bestehende OT-Infrastruktur integriert und über die Pilotlinie hinaus skaliert – herstellerneutral über den gesamten Gerätemix hinweg, der bereits in Ihrer Halle vorhanden ist.
Warum KI-Pilotprojekte in der Fertigung scheitern
Hier ist das Muster, das wir in nahezu jedem Fertigungs-KI-Projekt sehen: Ein Anbieter führt einen Proof of Concept an einer Produktionslinie durch, die Genauigkeitswerte sehen hervorragend aus, und jemand präsentiert dem VP of Operations eine Folienpräsentation. Sechs Monate später läuft das System entweder auf dieser einen Linie ohne Erweiterungsplan, oder die Bediener haben es stillschweigend zu übersteuern begonnen, weil die Genauigkeit nachließ und niemand ein Budget für das Nachtrainieren des Modells eingeplant hatte.
IDC stellte fest, dass 88 % der KI-Proof-of-Concepts nie in die Produktion überführt werden. Speziell in der Fertigung liegt die Einführungsrate bei etwa 13 bis 16 %. Die Gründe sind nicht rätselhaft, aber strukturell: Fabrik-KI scheitert an der Integrationsebene, nicht an der Algorithmusebene.
Das OT/IT-Integrationsproblem, das alles blockiert
Die meisten Fertigungswerke betreiben eine Automatisierungsinfrastruktur, die auf Zuverlässigkeit und Isolation ausgelegt ist, nicht auf Datenaustausch. SPS kommunizieren über proprietäre Protokolle, SCADA-Systeme protokollieren in lokalen Historians, und MES-Plattformen sitzen hinter Firewalls, die Werksingenieure verständlicherweise nur ungern öffnen. Eine Gartner-Umfrage aus dem Jahr 2025 ergab, dass 61 % der Hersteller ihre OT/IT-Integration als rudimentär oder nicht vorhanden bewerten.
Das ist die Wand, gegen die KI-Projekte prallen. Sie können das ausgefeilteste Modell für vorausschauende Wartung der Welt bauen, aber wenn Sie keine sauberen, kontextualisierten Daten aus der Steuerungsebene in das Modell bekommen, ohne ein Produktionsnetz zu stören, das rund um die Uhr läuft, sieht das Modell nie die Produktion.
Die Architektur, die zukunftsorientierte Werke einführen, ist ein Unified Namespace aufgebaut auf OPC UA für den Maschinenkontext und MQTT mit Sparkplug B (2023 als ISO/IEC-Norm ratifiziert) für den unternehmensweiten Datentransport. Sie ersetzt den Wildwuchs an Punkt-zu-Punkt-Integrationen durch eine Publish-Subscribe-Architektur, in der jede Datenquelle – vom Vibrationssensor an einer CNC-Spindel bis zum ERP-Produktionsauftrag – in einen einzigen semantischen Namespace publiziert.
Anlagen, die dies umsetzen, berichten von einer Reduzierung der KI-Einführungszeit um 60 bis 80 %, weil die Datenverkabelung einmal gelöst und nicht für jeden Anwendungsfall neu konstruiert wird. Unser Ansatz besteht darin, diese Architekturen für Brownfield-Werke zu entwerfen und mit dem jeweils vorhandenen Mix aus Siemens-, Rockwell-, Mitsubishi- oder Altgeräten in der Halle zu arbeiten.
Vorausschauende Wartung jenseits des Hypes
Die Vibrationsanalyse für rotierende Anlagen ist seit den 1990er-Jahren eine ausgereifte Disziplin – Unternehmen wie Emerson (CSI), SKF und Fluke verkaufen seit Jahrzehnten Hardware und Software für die Zustandsüberwachung. Wenn ein Anbieter Ihnen erzählt, er habe KI-gestützte vorausschauende Wartung erfunden, meint er in der Regel, dass er eine Machine-Learning-Ebene auf einen einzigen Zustandsüberwachungs-Datenstrom – typischerweise Vibration – aufgesetzt und dies als vorausschauend bezeichnet hat.
Die eigentliche Chance, und der Grund, warum die Wirtschaftlichkeit überzeugt, liegt in der Fusion mehrerer Zustandsüberwachungs-Datenströme mit Produktionskontext: Vibration plus Thermografie plus Motorstromsignaturanalyse plus Schallemission, korreliert mit dem, was die Maschine zum jeweiligen Zeitpunkt tatsächlich produziert hat, liefert Schätzungen der verbleibenden Nutzungsdauer, die eine Einzelstrom-Analyse nicht erreichen kann.
ABB befragte 3.200 Wartungsleiter in Werken und stellte fest, dass zwei Drittel der Unternehmen mindestens monatlich ungeplante Ausfallzeiten erleben, zu durchschnittlichen Kosten von 125.000 US-Dollar pro Stunde. In der gesamten Fertigung kosten ungeplante Ausfallzeiten schätzungsweise 50 Milliarden US-Dollar jährlich. Werke, die vorausschauende Wartung über mehrere Datenströme gut umsetzen, berichten von:
- 25 bis 40 % Reduzierung der Wartungskosten;
- 50 % weniger ungeplanten Ausfallvorfällen;
- ROI typischerweise erreicht innerhalb von 12 bis 18 Monaten.
Ein Projekt wird so zugeschnitten, dass die Sensorfusionspipeline, die Edge-Inferenzebene (ausführlich beschrieben in unserer Untersuchung zur Latenz edge-nativer KI in der Fertigung) und die Integration mit Ihrem CMMS – ob SAP PM, Maximo oder Fiix – aufgebaut werden, sodass das Wartungsteam umsetzbare Arbeitsaufträge sieht und nicht rohe Modellausgaben.
Qualitätsprüfung, die unter Produktionsbedingungen standhält
KI-gestützte Bildinspektion funktioniert. Dokumentierte Einsätze zeigen Fehlererkennungsraten, die 90 % besser als manuelle Inspektionsind, mit einer Genauigkeit zwischen 95 und 99 % bei Geschwindigkeiten, die menschliche Prüfer nicht durchhalten können. Das Problem ist, dass diese Zahlen aus Validierungsdatensätzen stammen, die unter kontrollierter Beleuchtung, mit gleichbleibender Teileausrichtung und auf sauberer Optik erfasst wurden.
Sechs Wochen nach Produktionsbeginn – nachdem sich die Beleuchtung mit den Jahreszeiten verschoben hat, die Werkzeuge verschlissen sind, sich Materialchargen geändert haben und Partikel aus Schleif- oder Schweißprozessen das Kameraobjektiv bedeckt haben – lässt die Genauigkeit unbemerkt nach. Das System wirft keinen Fehler; es beginnt einfach, fehlerhafte Teile durchzulassen oder gute auszusortieren. Sortiert es zu viele gute Teile aus, übersteuert der Linienleiter es. Lässt es fehlerhafte Teile durch, erfahren Sie es aus Kundenrücksendungen. Beide Ergebnisse sind schlimmer, als das System gar nicht zu haben, denn Sie tragen die Kosten der Einführung plus ein falsches Gefühl der Absicherung.
Unser Ansatz besteht darin, Inspektionssysteme zu entwerfen, die die Produktionsdrift berücksichtigen:
- Umgebungsüberwachung , die eine Neukalibrierung auslöst, wenn sich Beleuchtungs- oder Verschmutzungsbedingungen über festgelegte Schwellenwerte hinaus ändern;
- Datensatz-Pipelines , die automatisch Grenzfälle für Modellaktualisierungen erfassen und labeln;
- Degradationserkennung , die Qualitätsingenieure warnt, bevor die Genauigkeit unter die Kontrollgrenze fällt.
Das Inspektionsmodell ist der einfache Teil. Der produktionsgehärtete Einsatz ist der Ort, an dem die eigentliche Ingenieursarbeit steckt – siehe unsere funktionierende Demo der Edge-KI-Fertigungsinspektion.
Die Digital-Twin-Lücke
64 % der Digital-Twin-Projekte kommen nie über die Pilotphase hinaus, und die eigentliche Ursache sind fast immer die Daten, nicht die Simulationstechnologie. Eine physikbasierte Simulation einer Produktionslinie zu erstellen ist unkompliziert, wenn Sie über die CAD-Modelle und Prozessparameter verfügen. Sie mit der Realität synchron zu halten erfordert Live-Datenströme von jedem relevanten Sensor, Aktor und Controller, kontextualisiert mit Produktionsplänen, Materialchargen und Wartungshistorie.
Die meisten Werke haben diese Pipeline nicht. Ihre Historian-Daten sind unvollständig, uneinheitlich getaggt und in Formaten gespeichert, die ein individuelles ETL benötigen, bevor sie etwas Nützliches einspeisen können. Siemens demonstrierte seinen Digital Twin Composer auf NVIDIA Omniverse auf der Hannover Messe 2026, mit PepsiCo als Launch-Partner. Die Simulations-Engines sind real; die Lücke liegt in der Dateninfrastruktur, die sie speist. Unser Ansatz beginnt mit dem Datenfundament, nicht mit der Simulationsebene.
Cybersicherheit, wenn OT auf KI trifft
Die Anbindung von Fabriksteuerungsnetzen an KI-Systeme öffnet eine Angriffsfläche, für deren Verteidigung die meisten Fertigungs-IT-Teams nicht gerüstet sind. Bedrohungsakteure, die den Fertigungssektor ins Visier nehmen, nahmen um 71 % zwischen 2024 und Anfang 2025zu, und die durchschnittliche Zeit, um eine Sicherheitsverletzung in der Fertigung zu erkennen und einzudämmen, beträgt 272 Tage, weit über dem branchenübergreifenden Durchschnitt.
Die Herausforderung besteht darin, dass OT-Cybersicherheit und IT-Cybersicherheit unterschiedliche Disziplinen sind. IEC 62443 definiert eine Zonen- und Conduit-Sicherheitsarchitektur für die industrielle Automatisierung, und NIST veröffentlichte sein Cybersecurity Framework 2.0 Manufacturing Profile (IR 8183 Rev 2) im Jahr 2025. Doch die meisten KI-Einsätze schlagen Löcher in die OT-Netzgrenze, um Daten herauszubekommen, und schaffen so genau die Art von ungesteuertem lateralem Bewegungspfad, den diese Frameworks verhindern sollen. Unser Ansatz besteht darin, KI-Datenarchitekturen zu entwerfen, die die OT-Netzsegmentierung respektieren – unter Einsatz von Edge-Computing und unidirektionalen Datendioden, wo nötig –, sodass die KI ihre Daten erhält, ohne das Steuerungsnetz in einen Angriffsvektor zu verwandeln.
Der regulatorische Wandel: KI-fähige Maschinen
Die EU-Maschinenverordnung 2023/1230 ersetzt die Maschinenrichtlinie 2006/42/EG am 20. Januar 2027, ohne Übergangsfrist. Zum ersten Mal erfasst die Verordnung ausdrücklich KI-basierte Sicherheitsfunktionen in Maschinen. Hersteller müssen:
- Praktiken der Datenverwaltung, Versionen der Trainingsdaten und Systementwurfsspezifikationen für die Rückverfolgbarkeit dokumentieren;
- eine detaillierte Erläuterung der KI-Entscheidungsprozesse bereitstellen.
Wenn Sie Maschinen mit KI-fähigen Sicherheitsfunktionen auf dem EU-Markt verkaufen, muss Ihr Compliance-Programm jetzt laufen, nicht sechs Monate vor der Frist. Unser Ansatz hilft Herstellern, ihre KI-fähigen Maschinen den neuen Anforderungen zuzuordnen, die Dokumentationsartefakte zu erstellen und die technischen Unterlagen vorzubereiten, die Konformitätsbewertungsstellen prüfen werden.
Über die Pilotlinie hinaus skalieren
Die größte Verschwendung in der Fertigungs-KI ist nicht ein gescheitertes Pilotprojekt – es ist ein erfolgreiches Pilotprojekt, das nie skaliert. Das Werk hat das Konzept an Linie 3 bewiesen, die Kennzahlen sahen gut aus, und dann geschah nichts, weil niemand die Integrationsarbeit, die Nachtrainings-Pipeline oder die Infrastruktur eingeplant hatte, um 12 statt einer Linie zu unterstützen. Deloitte berichtet, dass sich die Verbreitung agentischer KI in der Fertigung von 6 % auf 24 % im Jahr 2026 vervierfachen wird. Die Nachfrage ist da; die Umsetzungslücke liegt in der Skalierung, nicht im Pilotieren.
Wir strukturieren Projekte von Tag eins an um den Produktionseinsatz herum: Die Pilotlinie ist eine Vorlage, die Datenarchitektur unterstützt die Erweiterung auf mehrere Linien, die Nachtrainings-Pipeline ist automatisiert, und die MES/ERP-Integration ist parametrisiert. Weil diese Verkabelung einmal entworfen und wiederverwendet wird, soll die Erweiterung von einer Linie auf zwölf eine Konfigurationsänderung sein, die in Wochen statt in einem weiteren achtzehnmonatigen Projekt gemessen wird.
Warum nicht der große Systemintegrator oder der Plattformanbieter?
Plattformanbieter wie Siemens, Rockwell und PTC bauen ausgezeichnete Automatisierungsinfrastruktur, aber ihre KI-Fähigkeiten sind darauf ausgelegt, Sie innerhalb ihres Ökosystems zu halten. Ein Siemens-lastiges Werk bekommt Siemens-KI; ein Rockwell-Werk bekommt Rockwell-KI. Wenn Ihr Werk gemischte Automatisierung betreibt – was die meisten tun –, hat keiner der Anbieter einen Anreiz, die plattformübergreifende Integrationsebene zu bauen, und ein Wechsel des Automatisierungsanbieters kann mehr kosten als der Bau einer neuen Anlage.
Große Beratungshäuser berechnen 300 bis 500 US-Dollar pro Stunde, führen diese Projekte über 6 bis 18 Monate durch und besetzen sie aus allgemeinen Personalpools. Sie managen Programme gut, aber die Personen, die das Leistungsverzeichnis schreiben, debuggen selten SPS-Kommunikationsfehler oder entwerfen Edge-Einsätze, die die EMV einer Schweißzelle überstehen (siehe unser Whitepaper zu edge-nativer KI für die Fertigung). Unser Modell besteht darin, herstellerneutral zu arbeiten, für den Gerätemix und die Datenarchitektur jedes Werks maßgeschneidert zu bauen und mit Ingenieuren zu besetzen, die Erfahrung in der Fabrikhalle haben – ein kleineres, fokussiertes Team, ohne Plattform-Lock-in.
Wichtigste Erkenntnisse
- Fertigungs-KI scheitert an der Integrationsebene, nicht am Algorithmus – deshalb erreichen nur 13 bis 16 % der Pilotprojekte die Produktion.
- Ein Unified Namespace auf OPC UA und MQTT Sparkplug B löst die Datenverkabelung ein für alle Mal und senkt die KI-Einführungszeit um 60 bis 80 %.
- Vorausschauende Wartung über mehrere Datenströme (Vibration, Thermik, Stromsignatur, Schallemission) liefert 25 bis 40 % niedrigere Wartungskosten und 50 % weniger Ausfallvorfälle, mit ROI in 12 bis 18 Monaten.
- Bildinspektion und Digital Twins stehen und fallen mit produktionsgehärteten Datenpipelines, nicht mit dem Modell oder der Simulations-Engine.
- OT-bewusste Sicherheit (IEC 62443, NIST IR 8183 Rev 2) und die Bereitschaft für die EU-Maschinenverordnung 2023/1230 müssen jetzt eingeplant werden, vor der Frist am 20. Januar 2027.
- Unsere Projekte werden herstellerneutral und maßgeschneidert aufgebaut und sind darauf ausgelegt, in Wochen von einer Linie auf zwölf zu skalieren.
Industrielle Fertigung
 Ansehen
KI für Materialrückgewinnung und Sortierung schwarzer Kunststoffe | Veriprajna
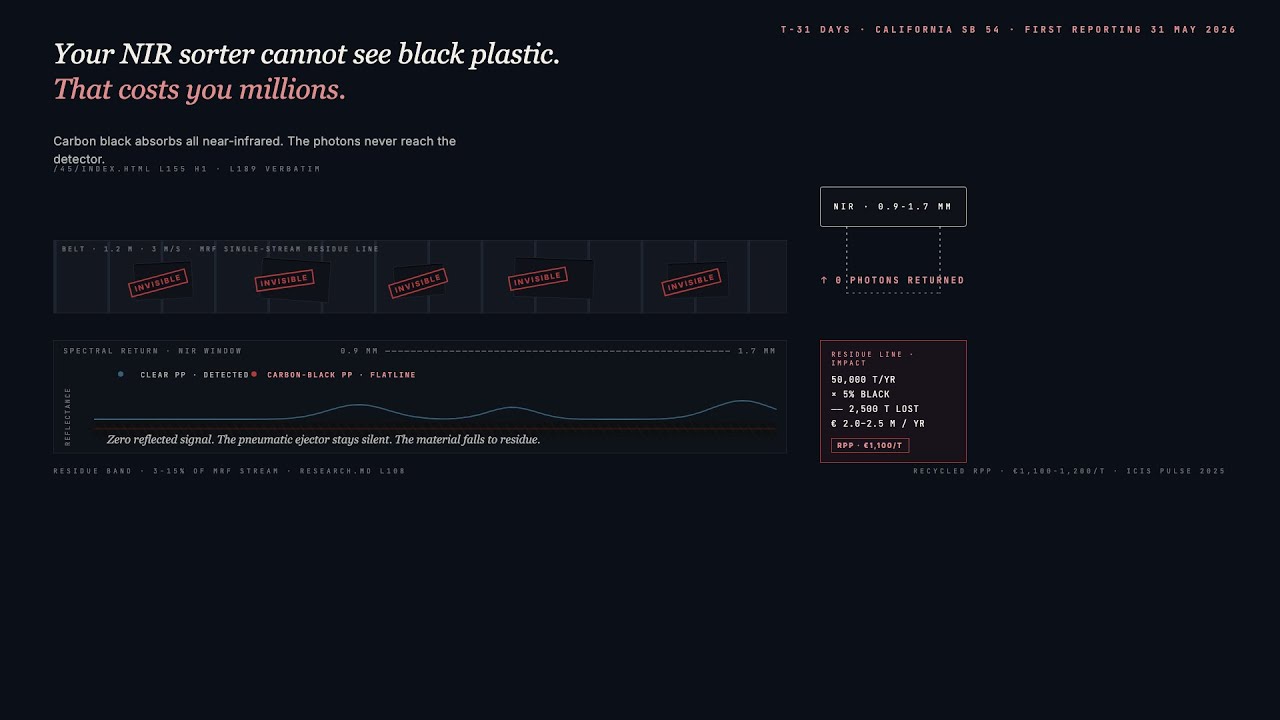
Ruß-Pigment absorbiert nahinfrarotes Licht. Jede schwarze PP-Schale, jeder PE-Behälter und jedes ABS-Gehäuse, das Ihr optischer Sortierer übersieht, landet im Reststoff und anschließend auf der Deponie. Wir bauen die MWIR-Sensorik- und Edge-KI-Schicht, die es zurückgewinnt.
 Ansehen
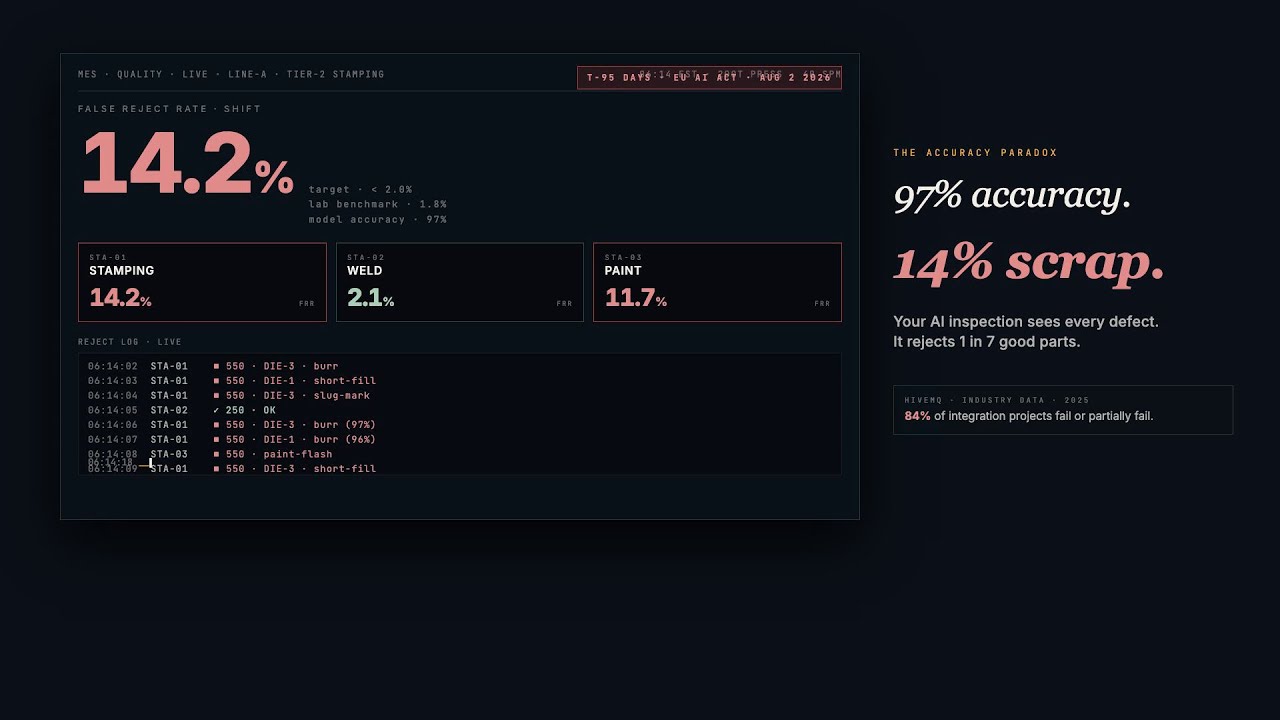
Edge-KI für die Qualitätsprüfung in der Fertigung | Veriprajna
Ob Sie KI-gestützte Prüfung zum ersten Mal evaluieren, sich von einem Cloud-Pilotprojekt erholen, das die Taktzeit nicht einhalten konnte, oder einen funktionierenden Prototyp auf 15 Werke skalieren – das Problem ist immer dasselbe: Edge-KI in die Produktion zu bringen ist eine Integrations- und Betriebsaufgabe, kein Hardwarekauf.
Häufig gestellte Fragen
Warum erreichen 88 % der KI-Pilotprojekte in der Fertigung nie die Produktion?
Das Modell ist fast nie das Problem. Die Integrationsebene ist es. KI-Pilotprojekte in der Fertigung scheitern, weil sie auf Ad-hoc-Datenpipelines aufgebaut sind, die nicht skalieren, eine manuelle Datenvorverarbeitung erfordern, die niemand pflegt, nachdem der Data Scientist gegangen ist, keine Integration mit dem MES, ERP oder CMMS des Werks aufweisen und nie für die Umgebungsbedingungen einer Produktionshalle konzipiert wurden. Eine Gartner-Umfrage aus dem Jahr 2025 ergab, dass 61 % der Hersteller ihre OT/IT-Integration als rudimentär oder nicht vorhanden bewerten, was bedeutet, dass das Datenfundament, das KI benötigt, schlicht nicht vorhanden ist. Wir strukturieren jedes Projekt von Anfang an um den Produktionseinsatz herum: Die Datenarchitektur ist für die Skalierung über mehrere Linien ausgelegt, die Nachtrainings-Pipeline des Modells ist automatisiert, und die Integration mit den Werkssystemen ist parametrisiert, sodass eine Erweiterung eine Konfigurationsänderung ist und kein Neukonstruktionsprojekt.
Was kosten ungeplante Ausfallzeiten wirklich, und wie verändert KI-gestützte vorausschauende Wartung die Rechnung?
ABB befragte weltweit 3.200 Wartungsleiter in Werken und stellte fest, dass zwei Drittel der Unternehmen mindestens monatlich ungeplante Ausfallzeiten erleben, zu durchschnittlichen Kosten von 125.000 US-Dollar pro Stunde. In der gesamten Fertigung kosten ungeplante Ausfallzeiten schätzungsweise 50 Milliarden US-Dollar jährlich, wobei die Kosten seit 2019 um 50 % gestiegen sind. Werke, die vorausschauende Wartung gut umsetzen – also eine Zustandsüberwachung über mehrere Datenströme (Vibration plus Thermik plus Stromsignatur plus Schallemission), fusioniert mit Produktionskontextdaten –, berichten von einer Reduzierung der Wartungskosten um 25 bis 40 % und 50 % weniger ungeplanten Ausfallvorfällen, mit einem ROI, der typischerweise innerhalb von 12 bis 18 Monaten erreicht wird. Das entscheidende Wort ist „gut“. Einsätze mit nur einem Sensor und nur einem Algorithmus liefern diese Renditen selten, weil sie die Fehlermodi verpassen, die sich nur über mehrere Datenströme hinweg zeigen.
Wie bringen wir Fabrikdaten in KI-Modelle, ohne das Steuerungsnetz zu stören?
Die Architektur, die funktioniert, ist ein Unified Namespace, aufgebaut auf OPC UA für den maschinennahen Datenkontext und MQTT mit Sparkplug B für den unternehmensweiten Datentransport. OPC UA liefert das reichhaltige semantische Datenmodell und beschreibt, was jeder Datenpunkt in seinem betrieblichen Kontext bedeutet. MQTT Sparkplug B (2023 als ISO/IEC-Norm ratifiziert) bietet einen effizienten Publish-Subscribe-Transport, der den Netzverkehr im Vergleich zum Polling um 80 bis 95 % reduziert. Edge-Gateways sitzen an der OT/IT-Grenze, lesen auf der Steuerungsseite von SPS und SCADA-Systemen und publizieren auf der IT-Seite in den Namespace, ohne bidirektionale Pfade in das Steuerungsnetz zu öffnen. Anlagen, die diese Architektur umsetzen, berichten von einer Reduzierung der KI-Einführungszeit um 60 bis 80 %, weil neue Anwendungsfälle Daten nutzen, die bereits im Namespace vorhanden sind, statt neue Punkt-zu-Punkt-Integrationen zu erfordern.
Was verlangt die EU-Maschinenverordnung 2023/1230 für KI-fähige Sicherheitsfunktionen?
Die EU-Maschinenverordnung 2023/1230 ersetzt die Maschinenrichtlinie 2006/42/EG am 20. Januar 2027, ohne Übergangsfrist. Zum ersten Mal erfasst sie ausdrücklich Software und KI-Systeme, die Sicherheitsfunktionen in Maschinen erfüllen. Hersteller müssen eine Dokumentation der Praktiken der Datenverwaltung, der Versionen der Trainingsdaten und der Systementwurfsspezifikationen führen, um die Rückverfolgbarkeit zu unterstützen. Sie müssen außerdem eine detaillierte Erläuterung des Entscheidungsprozesses der KI für Wartung, Schulung und Vorfallanalyse bereitstellen. Die Verordnung führt zudem neue Cybersicherheitsanforderungen für vernetzte Maschinen ein. Wenn Sie KI-fähige Maschinen für den EU-Markt herstellen oder integrieren, müssen Ihr Compliance-Programm und Ihre technische Dokumentation jetzt in Arbeit sein.
Warum lässt die Genauigkeit der KI-Inspektion nach einigen Wochen in der Produktion nach?
Die Validierungsgenauigkeit wird unter kontrollierten Bedingungen gemessen: gleichbleibende Beleuchtung, saubere Optik, bekannte Teileausrichtungen, stabile Materialchargen. Die Produktionsbedingungen sind anders. Die Beleuchtung verschiebt sich saisonal und mit dem Alter der Leuchtmittel. Kameraobjektive sammeln Partikel aus Schleif-, Schweiß- oder Kühlmittelnebel an. Werkzeugverschleiß verändert die Teilegeometrie innerhalb der Toleranz, aber außerhalb der Trainingsverteilung. Materialchargenwechsel bringen Variationen der Oberflächenbeschaffenheit mit sich, die das Modell nie gesehen hat. Keines davon löst einen Fehler aus. Das System beginnt einfach, mehr falsche Entscheidungen zu treffen. Wir begegnen dem mit einer Umgebungsüberwachung, die eine Neukalibrierung auslöst, wenn die Bedingungen driften, mit automatisierten Datensatz-Pipelines, die Grenzfälle für Modellaktualisierungen erfassen und labeln, und mit einer Degradationserkennung, die Qualitätsingenieure warnt, bevor die Genauigkeit unter die Kontrollgrenzen fällt. Das Inspektionsmodell ist der unkomplizierte Teil. Es unter Produktionsbedingungen genau zu halten, ist die ingenieurtechnische Herausforderung.
Wie sichern wir OT-Netze ab, die jetzt KI-Systeme speisen?
Bedrohungsakteure, die die Fertigung ins Visier nehmen, nahmen zwischen 2024 und Anfang 2025 um 71 % zu, und die durchschnittliche Zeit, um eine Sicherheitsverletzung in der Fertigung zu erkennen und einzudämmen, beträgt 272 Tage. Die meisten KI-Einsätze schaffen Risiken, indem sie Löcher in die OT-Netzgrenzen schlagen, um Daten zu extrahieren, und so ungesteuerte laterale Bewegungspfade erzeugen. Der richtige Ansatz nutzt die Zonen- und Conduit-Architektur nach IEC 62443 als Fundament, mit Edge-Compute-Knoten, die an der OT/IT-Grenze sitzen und Daten über unidirektionale Pfade nach außen schieben. Das KI-Modell nutzt Daten von der IT-Seite der Grenze und greift nie direkt in das Steuerungsnetz ein. Das Cybersecurity Framework 2.0 Manufacturing Profile (IR 8183 Rev 2) von NIST liefert das Rahmenwerk für das Risikomanagement. Wir entwerfen KI-Datenarchitekturen, die sowohl mit IEC 62443 als auch mit dem NIST Manufacturing Profile konform sind, sodass das Werk KI-Fähigkeiten erhält, ohne seine Angriffsfläche zu vergrößern.
Ist agentische KI für die Produktionsplanung real oder nur umbenannte Optimierung?
Teils beides. Die Optimierung der Produktionsplanung mit Constraint-Solvern und Heuristiken ist Jahrzehnte alt. Was agentische KI hinzufügt, ist die Fähigkeit, autonom auf Störungen zu reagieren: Ein Agent überwacht Produktionsdaten in Echtzeit, erkennt eine Abweichung (Maschinenfehler, Materialmangel, Eilauftrag), bewertet Optionen anhand von Randbedingungen (Liefertermine, Personalverfügbarkeit, Rüstkosten) und passt den Plan an, ohne auf einen menschlichen Planer zu warten. Deloitte prognostiziert, dass sich die Verbreitung agentischer KI in der Fertigung von 6 % auf 24 % im Jahr 2026 vervierfachen wird. Über 40 % der Hersteller mit Planungssystemen wollen in diesem Jahr KI-gestützte Fähigkeiten hinzufügen. Die Technologie funktioniert für gut definierte Planungsprobleme mit klaren Randbedingungen und messbaren Ergebnissen. Wo sie an ihre Grenzen stößt, ist in Werken mit hoher Variabilität, häufigen Konstruktionsänderungen oder schlechter Datenqualität, denn die Entscheidungen des Agenten sind nur so gut wie die Daten und Randbedingungsmodelle, mit denen er arbeitet.
Warum eine spezialisierte Beratung beauftragen statt der KI-Dienste unseres Automatisierungsanbieters oder eines Big-Four-Unternehmens?
Plattformanbieter bauen KI, die Ihre Abhängigkeit von ihrem Ökosystem vertieft. Siemens-KI ist für Siemens-Werke konzipiert. Rockwell-KI funktioniert am besten mit Allen-Bradley-Infrastruktur. Wenn Ihr Werk gemischte Automatisierung betreibt – und die meisten tun das –, hat keiner von beiden einen Anreiz, die plattformübergreifende Integration zu bauen, die Sie brauchen. Ein Wechsel des Automatisierungsökosystems kann mehr kosten als der Bau einer neuen Anlage, sodass Anbieter-KI Sie oft noch weiter bindet. Große Beratungshäuser berechnen 300 bis 500 US-Dollar pro Stunde, führen Fertigungs-KI-Projekte über 6 bis 18 Monate für 500.000 bis 5 Millionen US-Dollar oder mehr durch und besetzen sie aus allgemeinen Personalpools. Sie managen Programme gut, haben aber selten Ingenieure, die OPC-UA-Server konfiguriert, SPS-Kommunikationsfehler während eines Produktionslaufs debuggt oder einen Edge-Einsatz entworfen haben, der die EMV einer Schweißzelle übersteht. Wir arbeiten herstellerneutral über den gesamten Gerätemix in Ihrer Halle hinweg, bauen maßgeschneidert für Ihre spezifische Datenarchitektur und Integrationsanforderungen und liefern mit Ingenieuren, die Erfahrung in der Fabrikhalle haben.
Entwickeln Sie Ihre KI mit Zuversicht.
Arbeiten Sie mit einem Team zusammen, das über umfassende Erfahrung im Aufbau der nächsten Generation von Unternehmens-KI verfügt. Wir helfen Ihnen, eine KI-Strategie zu entwerfen, zu entwickeln und einzuführen, der Sie vertrauen können.
Veriprajna Deep-Tech-Beratung ist auf die Entwicklung sicherheitskritischer KI-Systeme für die Bereiche Gesundheitswesen, Finanzen und Regulierung spezialisiert. Unsere Architekturen werden anhand etablierter Protokolle validiert und mit umfassender Compliance-Dokumentation belegt.